
Tayyor granit dastgohi qatlamining uzoq muddatli aniqligi asosan xom tosh bo'sh joyi tanlangan paytdan boshlab aniqlanadi. Ko'pgina loyihalar keyingi bosqichda ishlov berish paytida aniq siljish, mahalliy deformatsiya yoki hatto to'satdan yorilishdan aziyat chekadi. Buning asosiy sababi ko'pincha jilolash jarayoni emas, balki bo'sh joyni tanlash paytida yetarlicha tekshirilmaganligidir. Ko'pgina xaridorlar shunchaki toshni sirt rangiga qarab baholaydilar, shu bilan birga ichki mineral tarkibi, mikro-yoriqlar va kuchlanish sharoitlari kabi yashirin ko'rsatkichlarni e'tiborsiz qoldiradilar. Nuqsonlar faqat ishlov berishning oxirgi bosqichida aniqlanadi, bu esa qimmat kechikishlar va material yo'qotishlariga olib keladi. Granit dastgohi qatlamlarini ishlab chiqarish bo'sh joyni tanlash uchun to'liq baholash mezonlarini talab qiladi, jumladan, ruda manbasini skrining qilish, ichki nuqsonlarni aniqlash va jismoniy xususiyatlarni namunalash sinovlarini o'z ichiga oladi.
Ruda manbai bo'sh ish sifatini tekshirishning birinchi nazorat nuqtasi bo'lib xizmat qiladi. Barcha qora granit ham o'ta aniqlikdagi dastgoh konlarini ishlab chiqarish uchun mos emas. Turli tomirlardan olingan tog' jinslari jismlari mineral zarrachalar nisbati va aralashmalar miqdori jihatidan juda farq qiladi. Ba'zi ruda tanalarida slyuda va dala shpatining yuqori nisbati mavjud bo'lib, bu materialni nisbatan yumshoq qiladi va ichki kristallar orasidagi bog'lanish kuchi zaif bo'ladi. Bunday material ishlov berish paytida donalarni to'kishga moyil bo'ladi. Uzoq muddatli ustaxona haroratining o'zgarishi va mikro-tebranish ostida uning sirt pürüzlülüğü doimiy ravishda yomonlashadi. ZHHIMG yuqori zichlikdagi qora granitni barqaror ruda tomirlaridan tanlab oladi. Tosh zich va bir xil bo'lib, oqilona kvarts nisbati va mahkam bog'langan mineral kristallari bilan ajralib turadi. Bu bo'sh ish joyiga past issiqlik kengayishi va yuqori qattiqlik beradi, bu esa boshidanoq materialning bir xil emasligidan kelib chiqadigan aniqlik xavflarini bartaraf etadi.
Vizual tekshirish faqat aniq sirt nuqsonlarini aniqlay oladi va tosh ichidagi yashirin ichki muammolarni aniqlay olmaydi. Ko'rinmas ichki mikro yoriqlar, qatlamlar va bo'shliqlar blankalar uchun eng katta xavfni anglatadi. Bu nuqsonlar toshning chuqur qismida ko'milgan va dastlabki kesish bosqichida aniqlanmagan holda qoladi. Biroq, keyingi arralash, qo'pol silliqlash, shuningdek, uzoq muddatli mexanik yuklash va dastgohlarning o'zgaruvchan harorat sikllari paytida yoriqlar asta-sekin kengayib, qatlamning mos yozuvlar qatlamiga bevosita zarar yetkazadi. Blankalar fabrikamizga kelgandan so'ng, biz ichki yoriqlar va heterojen qatlamlarning o'rnini to'liq belgilash uchun har bir qo'pol blokni ultratovushli nuqsonlarni aniqlash orqali to'liq maydonda skanerlashni amalga oshiramiz. Teshuvchi yoriqlar yoki katta bo'shashgan qatlamlar bo'lgan qatlamlar to'g'ridan-to'g'ri rad etiladi. Kichik mahalliy nuqsonlar uchun biz ularning stressga chidamli zonalarda yoki qatlamning mos yozuvlar ishchi yuzalarida joylashganligini baholaymiz va nuqsonli qismni olib tashlash yoki butun qatlamni tashlash to'g'risida qaror qabul qilamiz.
Namuna olish fizik xususiyatlarni sinash bo'sh materiallarni tanlashning asosini tashkil qiladi. Zichlik, issiqlik kengayish koeffitsienti va elastiklik moduli bitta qo'pol blokning turli mintaqalarida o'zgarishi mumkin. Material sifatini faqat partiyaviy ruda hisobotlariga asoslanib baholash yetarli emas. ZHHIMG jismoniy xususiyatlarni sinash uchun ishlov berilmagan zaxiralangan bo'sh joylardan namunalar oladi, zichlik (taxminan 3100 kg/m³), issiqlik kengayish koeffitsienti, suvni yutish va elastiklik moduli kabi asosiy ko'rsatkichlarga e'tibor qaratadi. Suvni yutish alohida e'tiborga loyiqdir. Yuqori suvni yutish qobiliyatiga ega tosh ko'p teshiklarga ega. U atrof-muhit namligining o'zgarishi bilan namlikni asta-sekin yutadi va chiqaradi, bu esa hajmning asta-sekin kengayishi va qisqarishiga olib keladi va mos yozuvlar siljishini keltirib chiqaradi. Faqat barqaror va malakali fizik parametrlarga ega bo'lgan bo'sh joylar kesishga o'tishi mumkin.
Blanklarning ichki kuchlanish holati osongina e'tiborga olinmaydi. Tabiiy granit yer osti qatlamlari bosimi ostida hosil bo'ladi. Konchilik va arralash asl geostressni chiqaradi va blank ichida qoldiq kuchlanishni qoldiradi. Agar blank yetarlicha qarish bilan ishlov berilmasa, qo'pol ishlov berishda materialni sezilarli darajada olib tashlagandan so'ng kuchlanish qayta taqsimlanadi. Bu komponentning sekin egilish deformatsiyasiga olib keladi va oldingi tekislashda erishilgan tekislikni tezda bekor qiladi. ZHHIMG tanlangan blanklarga qoldiq ichki kuchlanishni yo'qotish uchun uzoq muddatli tabiiy qarishni qo'llaydi, so'ngra ikkilamchi qayta tekshirish amalga oshiriladi. Og'ir mashina yotoqlarining katta tonnali blanklari uchun qarish sikli shunga mos ravishda uzaytiriladi, bu esa ishlov berish tugagandan so'ng o'z-o'zidan deformatsiyalanmasligini ta'minlaydi.
Bo'sh geometriya va ishlov berish uchun ruxsat etilgan vaqtni rejalashtirish ham material tanlashda qo'llab-quvvatlovchi jihatlar hisoblanadi. Dag'al bloklarni o'lchashda, kesish, dag'al silliqlash, qarish va nozik silliqlash paytida material yo'qotilishini hisobga olish uchun oqilona ishlov berish uchun ruxsatnoma ajratilishi kerak. Yetarli ruxsatnoma qo'pol ishlov berish paytida yashirin nuqsonlar aniqlangandan so'ng, butun bo'sh qismning yo'q qilinishini anglatadi. Haddan tashqari ruxsatnoma ishlov berish xarajatlarini va stressni yo'qotish sikllarini oshiradi. Bundan tashqari, dag'al bloklarning tashqi qatlamlarining ob-havoga chidamliligidan qochish kerak. Ruda jismlarining sirt qatlami uzoq muddatli atrof-muhit eroziyasi natijasida bo'shashadi va hech qachon mashina qatlamlarining mos yozuvlar ishchi yuzasi sifatida ishlatilmasligi kerak. 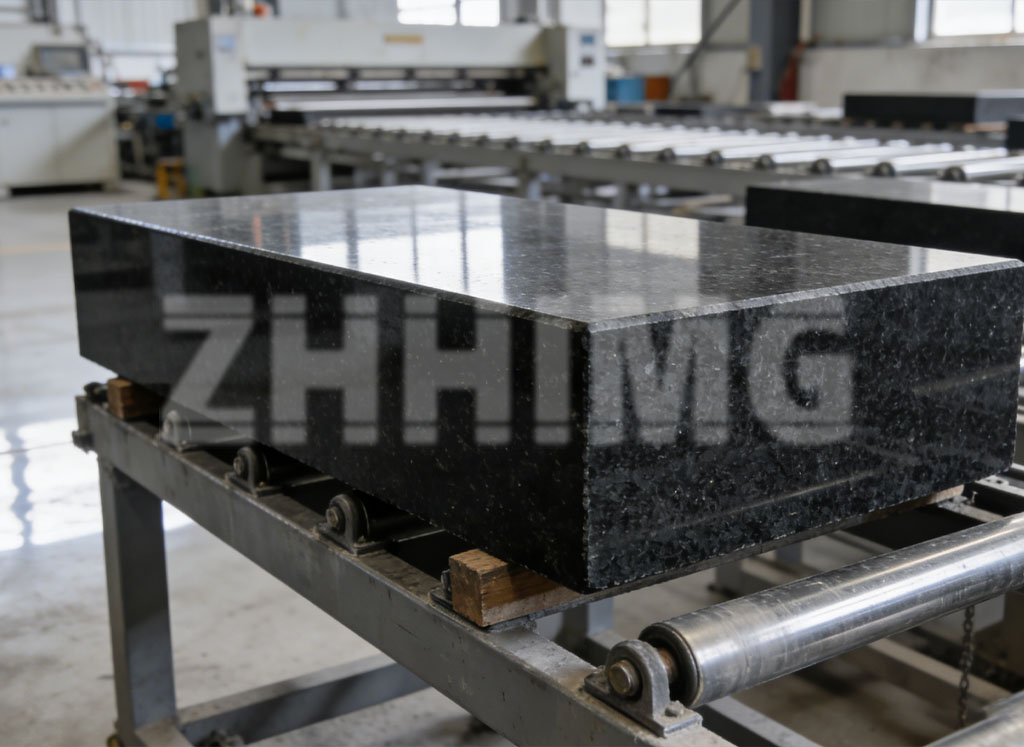
Ko'pgina mijozlar keng tarqalgan noto'g'ri tushunchaga tushib qolishadi: faqat bo'sh qattiqlikka e'tibor qaratish. Qattiqlik muhim bo'lsa-da, dastgoh tagliklari uchun bo'sh joylar barcha fizik ko'rsatkichlarning muvozanatli ishlashini talab qiladi. Yuqori qattiqlikka ega, ammo yomon issiqlik barqarorligi va ko'p ichki sinishlarga ega tosh hali ham aniq uskunalar uchun asos sifatida yaroqsiz. Materiallarni tanlashning asosiy mohiyati keng qamrovli ishlashga asoslangan: bitta parametrning ekstremal qiymati emas, balki bir hil material, past qoldiq kuchlanish, past issiqlik kengayishi va yuqori amortizatsiya.
ZHHIMG ultra aniqlikdagi komponentlarni ishlab chiqarish bo'yicha ko'p yillik tajribaga tayanib, to'liq blanklarni baholash tizimini yaratdi. Mashina dastgohlari, portal ramkalari va tekshirish platformalari uchun malakali granit blanklari ruda manbasini tanlash, ultratovushli nuqsonlarni aniqlash, fizik namunalar olish va stressli qarish orqali bosqichma-bosqich tekshiriladi. Granitdan tashqari, biz loyihaning ishlash sharoitlariga muvofiq mineral quyish va UHPC kabi muqobil asosiy materiallarni taqqoslashimiz va mijozlar uchun eng mos asosiy material yechimini tavsiya qilishimiz mumkin.
Granit dastgohi uchun bo'sh joy tanlash nafaqat tashqi ko'rinishga, balki ko'rinmas ichki sifatga ham bog'liq. Qattiq bo'sh joyni saralash keyingi ishlov berishda chiqindilar xavfini sezilarli darajada kamaytirishi va ko'p yillar davomida xizmat qiladigan tayyor yotoqlarning barqaror geometrik ko'rsatkichlarini kafolatlashi mumkin. Bu uskunaning uzoq muddatli yuqori aniqlikdagi ishlashi uchun zaruriy asos bo'lib xizmat qiladi.
Joylashtirilgan vaqt: 2026-yil 17-sentabr