
Aniq granit komponentlari silliqlash tugagandan so'ng, yuqori aniqlikka shunchaki to'g'ridan-to'g'ri yig'ish orqali barqaror ravishda erishib bo'lmaydi. Ko'pgina loyihalarda to'liq mashina yig'ish bosqichida yuzaga keladigan standart siljish va tekislik shikastlanishi ko'pincha toshning o'zi yetarli darajada emas, balki yig'ishdagi noto'g'ri operatsiyalar tufayli yuzaga keladi. Po'lat va quyma temirdan farqli o'laroq, granit yuqori mo'rtlik va konsentrlangan mahalliy yuklarga sezgirlik bilan ajralib turadi. Uning mos yozuvlar ishchi yuzasi nano darajasidagi aniqlikka etadi; har qanday noto'g'ri siqish, notekis kuch yoki beparvo tozalash aniqlikning qaytarib bo'lmaydigan darajada yo'qolishiga olib kelishi mumkin.
Yig'ishdan oldingi tayyorgarlik ko'plab muhandislar tomonidan osongina e'tibordan chetda qoladigan birinchi qadamdir. Yig'ish ishlari qadoqdan chiqarilgandan so'ng darhol boshlanmasligi kerak. Granit komponenti haroratni tenglashtirish uchun yig'ish ustaxonasida yotishi kerak, shunda toshning harorati atrof-muhit haroratiga to'liq mos keladi. Agar tosh va atrof-muhit o'rtasida harorat farqi bo'lsa, yig'ishdan keyin sekin issiqlik kengayishi va qisqarishi butun mashina ichida yashirin stressni keltirib chiqaradi. Keng qamrovli tozalash ham talab qilinadi. Oddiy paxta ipi yoki qattiq qirg'ichlar bilan mos yozuvlar yuzalarini artmang. O'rnatish yuzalaridagi axlat va metall chang zarralari mahkamlangandan so'ng yer yuzasiga bosiladi, bu esa doimiy tirnalishlarni qoldiradi va mos yozuvlar tekisligiga zarar yetkazadi. ZHHIMG bunday dastlabki xavflarning oldini olish uchun yetkazib berilgan mahsulotlar bilan maxsus tozalash sarf materiallari va foydalanish bo'yicha ko'rsatmalarni taqdim etadi.
Joylashtirish va qisish yechimlari granit yig'ish uchun asosiy nazorat nuqtalari hisoblanadi. Qattiq armatura hech qachon toshning yon qirralarini yoki ishchi yuzalarni to'g'ridan-to'g'ri mahkamlash uchun ishlatilmasligi kerak. Granit ajoyib siqilish qarshiligiga ega, ammo kuchsiz siljish va zarba qarshiligiga ega. Og'ir bir nuqtali qisish vaqt o'tishi bilan asta-sekin kengayib, etalon deformatsiyasiga olib keladigan ko'rinmas mikro yoriqlarni osongina qo'zg'atadi. Yetuk sanoat amaliyotlari yuklarni tarqatish uchun tekis taqsimlangan ko'p nuqtali tayanch tuzilmalari bilan yumshoq kontaktli tayanchlarni qo'llaydi, bu esa granitni qo'shimcha yig'ish kuchlanishini keltirib chiqarmasdan erkin va bo'shashgan holatda saqlaydi. Barcha tayanch nuqtalarining holati qismlarning osilib qolishining oldini olish va o'z-o'zidan og'irlik tufayli yuzaga keladigan egilish deformatsiyasining oldini olish uchun oldindan hisoblashni talab qiladi.
Mahkamlash ham bosqichma-bosqich amalga oshiriladigan jarayonni talab qiladi. Granit komponentlari metall asoslar, yo'naltiruvchi relslar va havo podshipniklari bilan bog'langanda, boltlarni bir vaqtning o'zida to'liq momentga qadar mahkamlash mumkin emas. Diagonal bosqichma-bosqich mahkamlash qo'llanilishi kerak, tekislik o'zgarishini doimiy ravishda kuzatib borgan holda momentni bosqichma-bosqich qo'llash kerak. Metalllar va granit issiqlik kengayish xususiyatlari jihatidan farq qiladi. Harorat o'zgarishi paytida ikki material o'rtasida o'zaro tortishning oldini olish uchun kompensatsiya tuzilmalarini loyihalash bosqichida saqlash kerak, bu esa granitga doimiy qo'shimcha stressni keltirib chiqaradi. Yig'ish paytida o'rnatish teshiklarini tekislash uchun granit mos yozuvlar qismlarini majburan itarish yoki itarish taqiqlanadi, chunki bunday qo'pol tekislash tosh ichidagi qoldiq stressni qulflaydi.
Yig'ish paytida atrof-muhitni muhofaza qilish juda muhim. Doimiy haroratli metrologiya xonasidan tashqarida ham, maydalash qoldiqlari va metall parchalarining mos yozuvlar yuzalariga tushishining oldini olish uchun yig'ish zonasi changdan xoli bo'lishi kerak. Ishlov berish va ko'tarish paytida oldindan mo'ljallangan ko'tarish nuqtalari bilan egiluvchan slinglardan foydalanish kerak; po'lat simli arqonlar parchalanish va chekka shikastlanishining oldini olish uchun tosh yuzalarga to'g'ridan-to'g'ri tegmasligi kerak. Havo ko'taruvchi modullar va optik komponentlarni yig'ishni talab qiladigan granit platformalar uchun xodimlar mos yozuvlar ishchi yuzalariga to'g'ridan-to'g'ri qadam bosishdan saqlanishlari kerak. Agar ish sharoitida kirish majburiy bo'lsa, tana vaznini taqsimlash va mahalliy ortiqcha yuklanishning oldini olish uchun maxsus himoya gilamchalari yotqizilishi kerak. 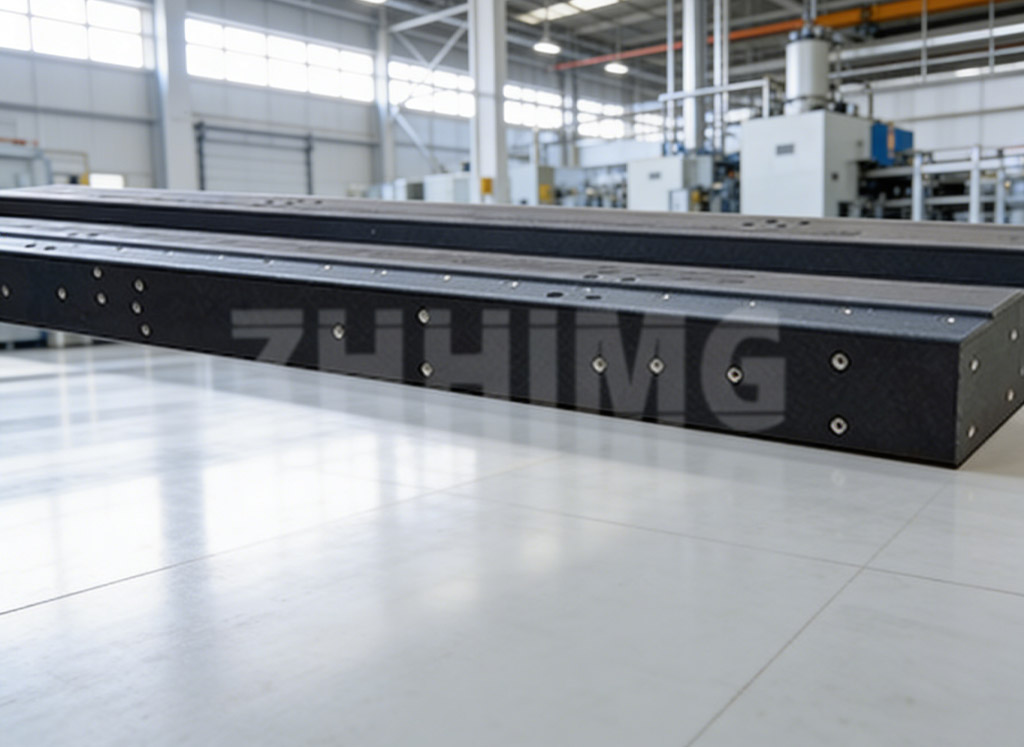
Yig'ishni yakunlash darhol ishga tushirishni anglatmaydi. Dam olish va qayta tekshirish bosqichi ajratilishi kerak. Barcha ulagichlar to'liq mahkamlangandan so'ng, yig'ish paytida hosil bo'lgan vaqtinchalik kuchlanishni yo'qotish uchun bir muddat dam oladi, so'ngra yuqori aniqlikdagi asboblar yordamida tekislik va to'g'rilikni qayta o'lchaydi. Agar aniqlik siljishi aniqlansa, uni murvatlarni majburan mahkamlash orqali tuzatib bo'lmaydi. Qo'llab-quvvatlash va o'rnatish holatini tekshirish va yig'ish sxemasini qayta sozlash uchun demontaj qilish kerak. Ko'pgina mijozlar uskunani ishga tushirishga shoshilishadi va dam olish va qayta sinovdan o'tkazib yuborishadi. Benchmark deformatsiyasi faqat mashinani to'liq ishga tushirish paytida aniqlanadi, bu esa juda yuqori qayta ishlash xarajatlariga olib keladi.
Xulosa qilib aytganda, aniq granit komponentlarini yig'ishning asosiy printsipi tashqi kuch aralashuvini minimallashtirish va qo'shimcha stressni oldini olishdir. Granit faqat asossiz tashqi kuchlar va qattiq sirt shikastlanishidan xoli bo'lganda ajoyib o'lchovli barqarorlikni ta'minlaydi. Doimiy haroratni ushlab turish va moslashuvchan tayanchdan tortib, bosqichma-bosqich mahkamlash va tugallangandan keyin qayta tekshirishgacha, har bir yig'ish detali toshning o'ziga xos yuqori aniqlikdagi mezonini himoya qiladi. Ko'plab loyihalardagi boy tajribaga tayanib, ZHHIMG mahsulot yetkazib berishdan oldin mijozlarning uskunalari chizmalariga muvofiq yig'ish bo'yicha tavsiyalar beradi, bu mijozlarga yig'ish paytida aniqlikni saqlashga va to'liq mashinalarning barqaror uzoq muddatli ishlashini kafolatlashga yordam beradi.
Nashr vaqti: 2026-yil 14-sentabr